在一般模具開發中,重點多放在是否能依照圖面完成成型與量產需求;但在汽車連接器產業中,模具開發不只是製造前段作業,更會直接影響產品尺寸精度、端子接觸穩定性、裝配一致性與長期供貨能力。
本文所指的「一般模具」,主要以一般消費性電子連接器模具作為對照。相較於產品生命週期較短、開發節奏較快的消費性電子產品,汽車連接器必須面對更長的車型生命週期、更嚴格的品質驗證,以及高溫、震動、濕度與大電流等車用環境要求。
因此,汽車連接器模具從設計、材料選用、試模驗證到後續保養管理,都需要以「穩定量產」與「品質一致性」為核心。本文將從模具壽命、尺寸精度、材料磨耗、驗證流程與預防保養等面向,解析汽車連接器模具與一般模具的關鍵差異,並說明模具能力如何成為汽車連接器可靠度的重要製造基礎。
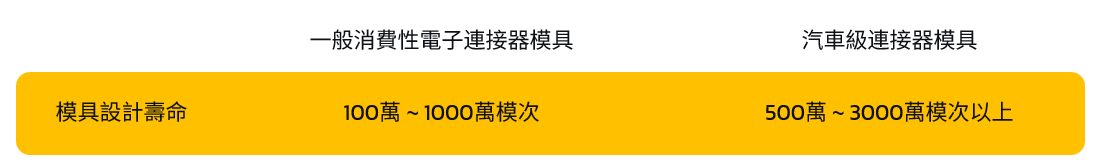
在精密製造中,模具壽命直接影響產品量產穩定性與供貨能力。一般模具,設計壽命落在100萬至1000萬模次;而汽車工業的門檻從500萬模次起跳,頂尖標準要求3000萬模次以上。
這些數字涵蓋了汽車連接器製造中的兩大製造核心:金屬端子的精密沖壓模具,以及連接器本體、護套等精密塑膠模具。沖壓模具承受每分鐘數百次的衝擊與磨耗;塑膠模具則在高溫高壓的生產循環中,長期維持型腔精度與多腔產出一致性。
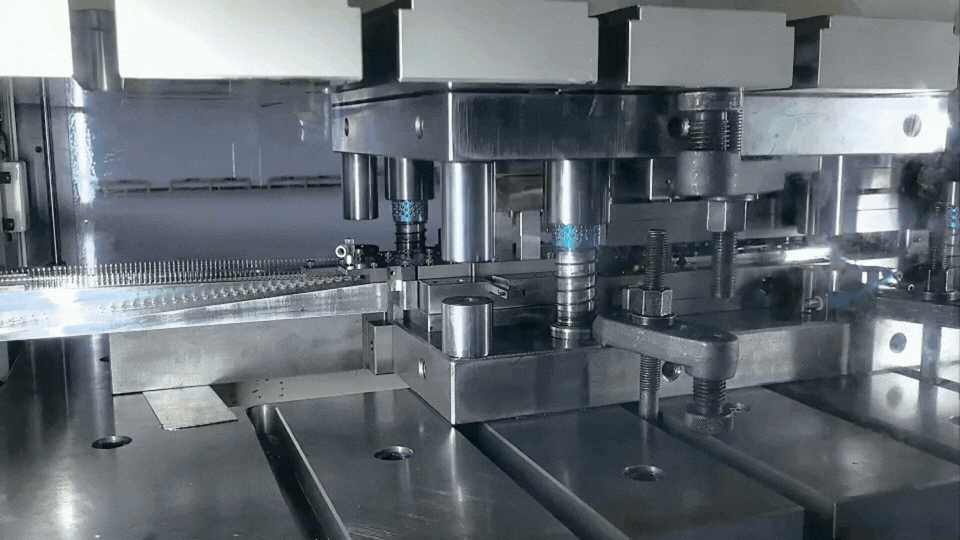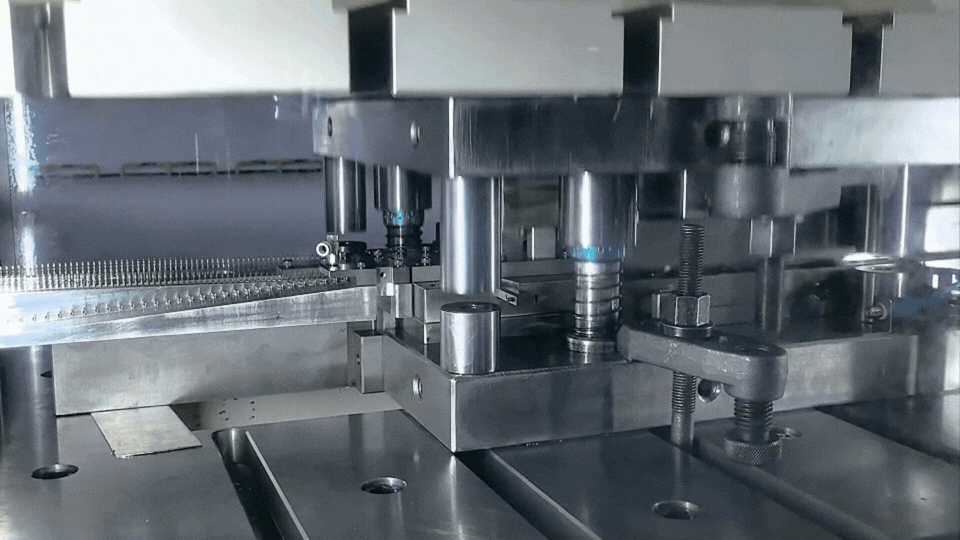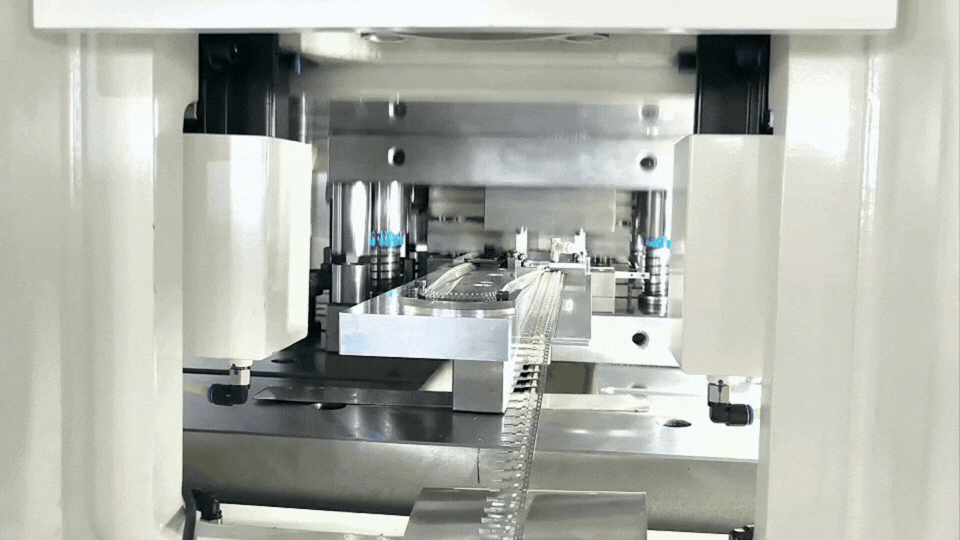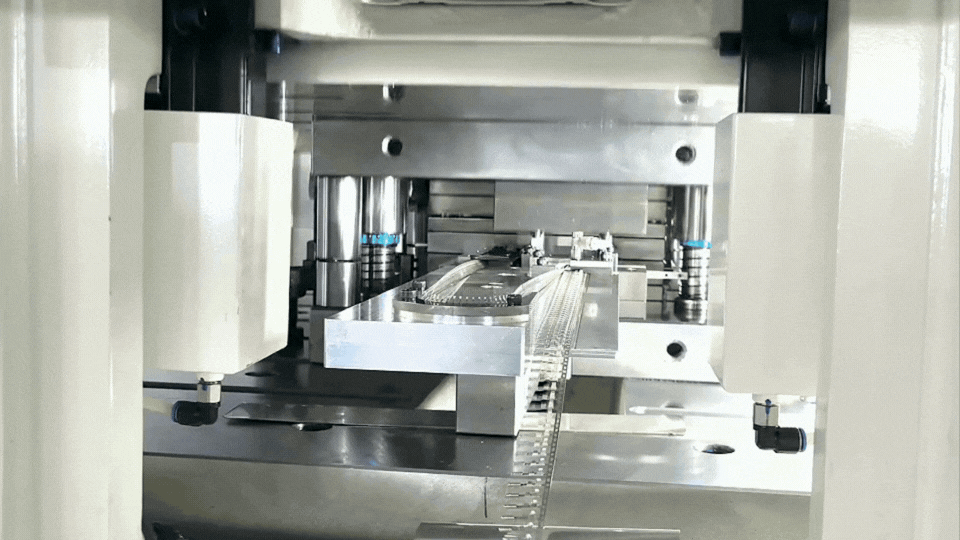
金屬端子模具面臨高強度合金對沖頭的極速磨耗,必須依靠特殊鋼材延續壽命;塑膠模具則需在多腔結構中確保每一腔的產出高度一致。兩者工藝不同,卻都指向同一個目標:在長週期量產過程中,維持穩定、可預期且可控的產品品質。
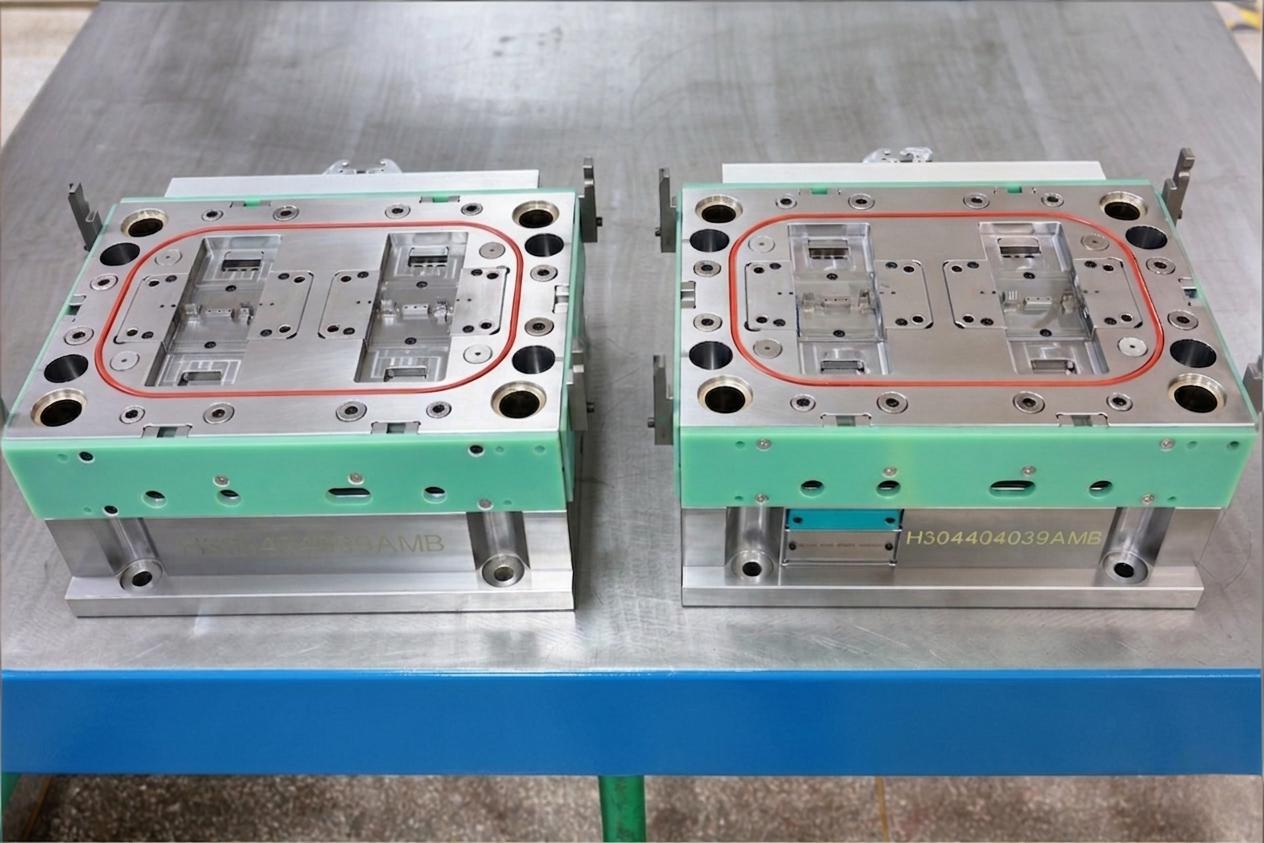
對汽車產業而言,模具壽命並不只是成本問題。在「及時生產」(JIT)的零庫存壓力下,任何非預期的停線修模都可能讓整條裝配線癱瘓。
對車廠而言,模具壽命是「總持有成本」(TCO)的核心要求,更是確保在長達10年的車型生命週期中穩定供貨的關鍵。
模具設計壽命對比:
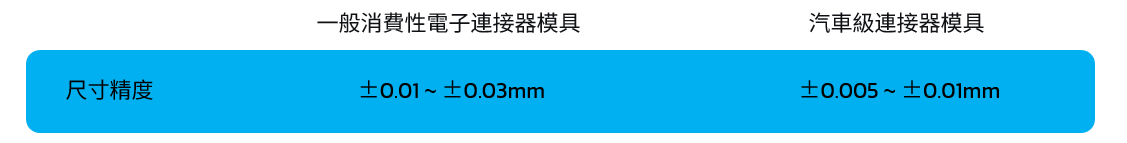
汽車連接器模具對精度的要求,往往發生在肉眼難以辨識的微米級範圍 。一般模具的尺寸精度落在±0.01至±0.03mm,而汽車級模具要求將精度提升至±0.005至±0.01mm。這項要求同時適用於金屬端子與塑膠件,因為兩者最終都會影響連接器的裝配品質、接觸穩定性與電氣性能。
在電動車浪潮下,精度直接關係到安全性:ECU與ADAS感測器中,部分端子間距(Pitch)僅有0.5mm ,微米級偏差即導致插拔力異常或信號中斷;BMS 電池管理系統與高壓連接器則涉及大電流與高可靠度要求。微小的尺寸偏差可能造成插拔力異常、端子位置偏移或接觸不穩,並導致接觸電阻升高與異常溫升,進而增加過熱與起火風險,影響整體系統可靠度。
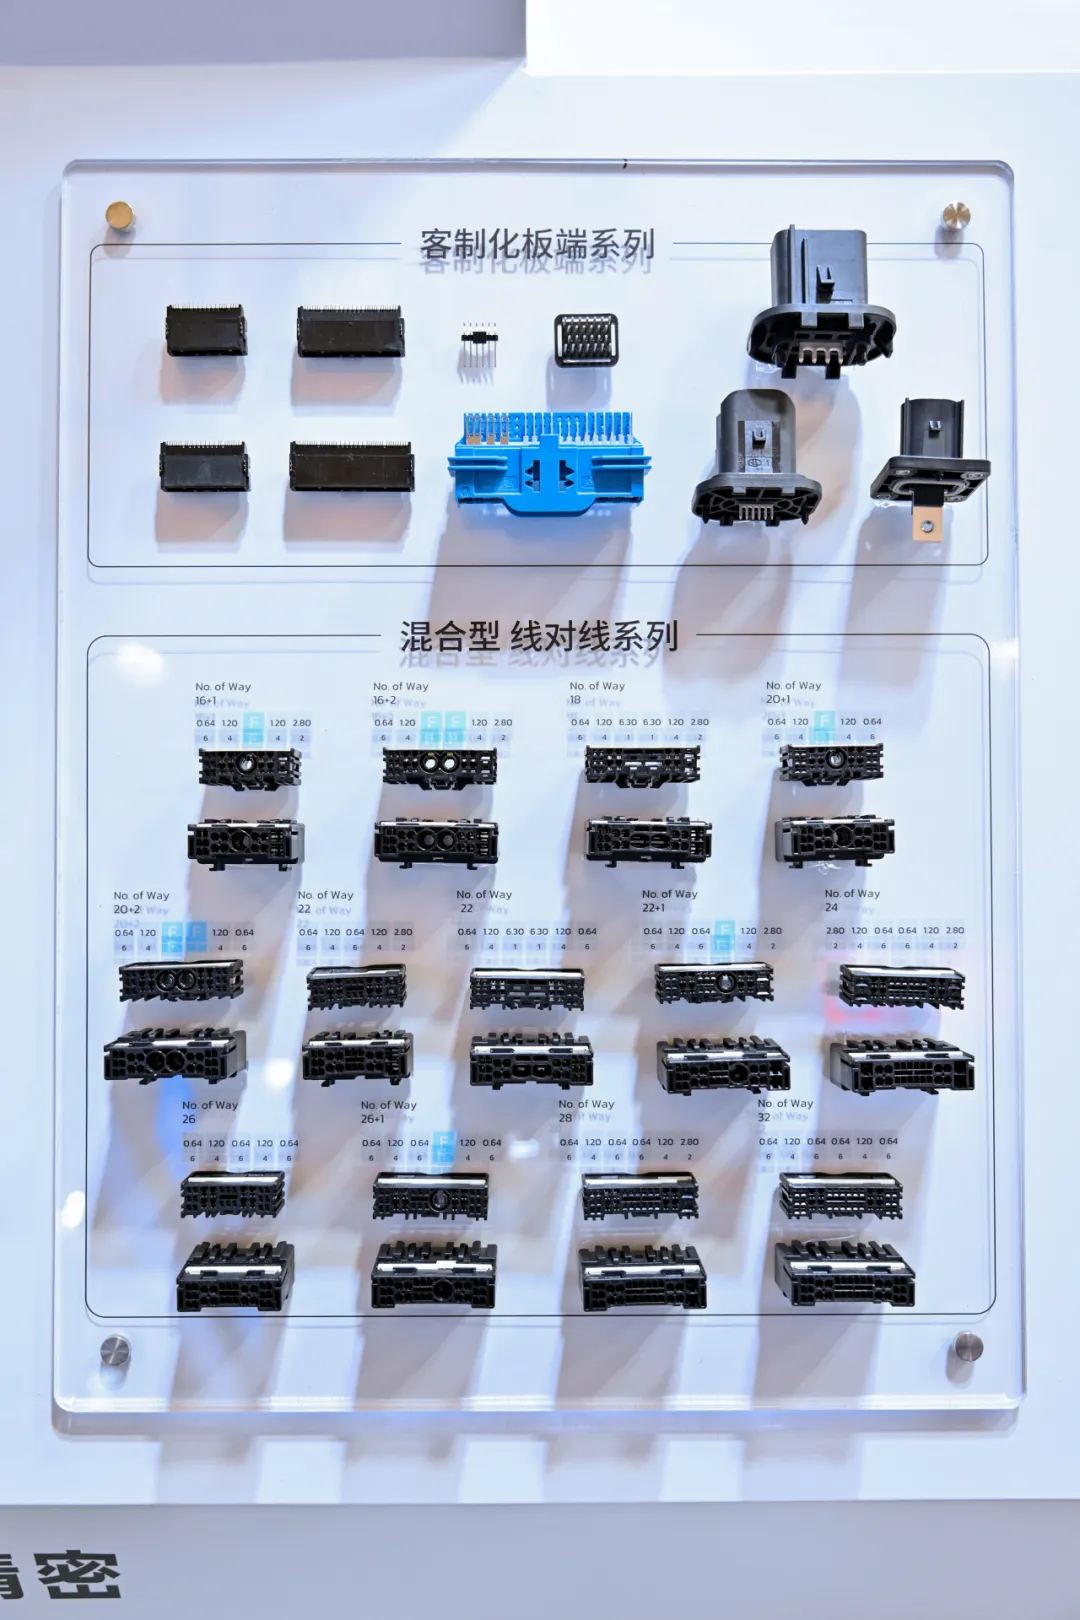
對高階多 Pin 連接器而言,塑膠本體上數十甚至上百個 Pin 針的位置度必須同時滿足嚴格公差,任何一處偏移都可能影響總成品質。
金屬端子的精度挑戰,主要來自高速沖壓下的材料回彈、模具磨耗與端子結構穩定性 ;塑件的尺寸控制則更需要面對材料縮水、翹曲與冷卻條件變化。塑料在注塑過程中會經歷熔融、流動、冷卻與收縮的完整熱力循環,因此塑件尺寸控制往往比單純外觀成型更加複雜。
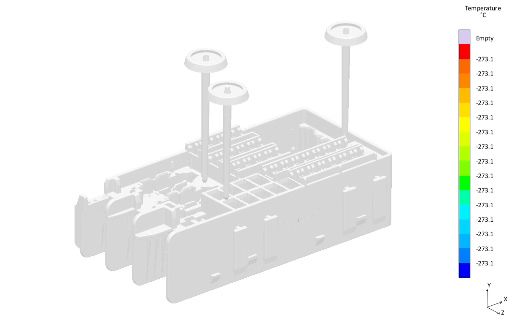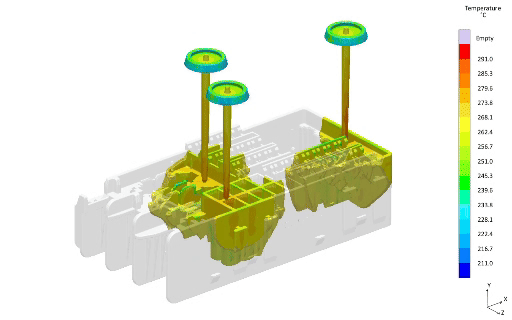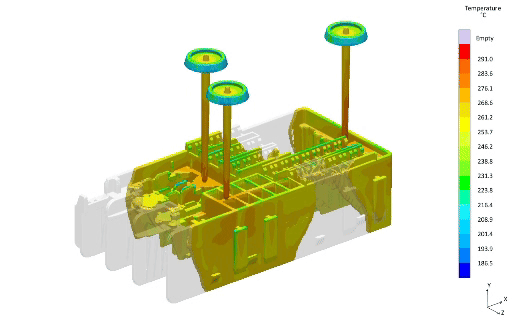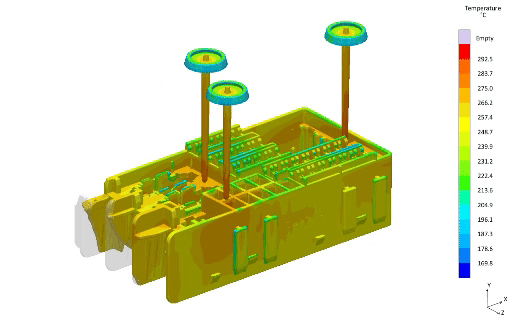
為了穩定控制這些變因,沖壓模具需配置精密導柱導套、模組化入子與微小沖頭保護機構;注塑模具則需透過模流分析優化澆口與冷卻水路佈局,將變形量控制在可接受範圍內。汽車產業不只看單次成品是否符合尺寸,而是重視量產條件下的統計製程能力。以關鍵尺寸為例,通常會透過 Cpk 等指標確認製程穩定性,關鍵安全尺寸要求可達 Cpk ≥ 1.67。換言之,精密不是單一樣品的結果,而是需要經過數據驗證、並能在量產中持續維持的能力。
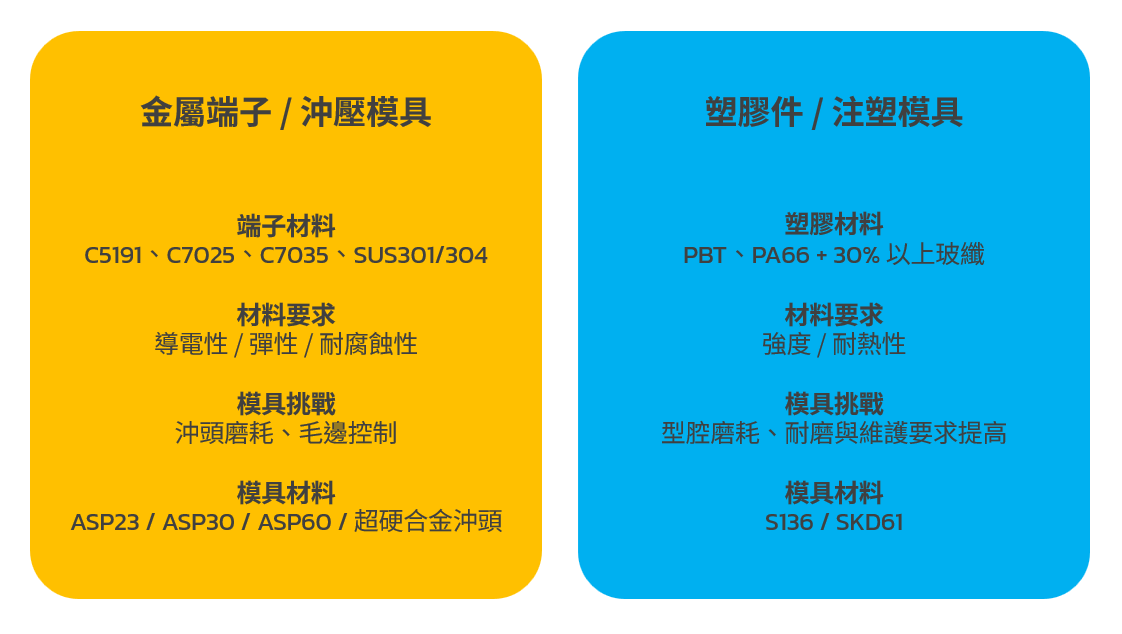
汽車連接器對材料性能的要求,會同步提高模具開發與維護難度。金屬端子為了兼顧導電性、彈性與耐腐蝕性,常採用 C5191 磷青銅、C7025、C7035 銅合金,以及 SUS301/304 不鏽鋼等材料。這些高強度合金雖有助於提升產品性能,卻也會增加沖頭磨耗與毛邊控制難度。
塑膠件端同樣面臨材料挑戰。PBT、PA66 等高性能塑膠為提升強度與耐熱性,經常添加 30% 以上玻璃纖維。玻纖在熔融狀態下高速流過型腔時,會持續刮蝕模具表面,增加模具耐磨與維護要求。此外,許多汽車連接器會採用嵌件成型工藝,將金屬端子、銅排或螺母預先置入模具,再以塑膠包覆射出,這也對模具定位精度、閉合精度與成型穩定性提出更高要求。
因此,汽車連接器模具在材料選用上,必須依據產品結構、材料磨耗特性、量產週期與客戶品質要求進行整體評估。沖壓側常需採用 ASP23、ASP30、ASP60 等粉末高速鋼,甚至使用超硬合金沖頭;注塑側則需採用 S136、SKD61、8407等具備耐磨性與耐腐蝕性的模具鋼材。雖然高強度材料會提高成本與加工難度,但對汽車連接器而言,模具多維持一次穩定生產週期,所降低的不只是維修成本,更是量產中斷與品質波動的風險。
除了模具本身的壽命、精度與材料要求外,汽車連接器模具更需要納入完整的開發驗證與量產管理流程。下一篇將進一步解析 APQP、PPAP、預防保養與垂直整合能力如何支撐長期穩定量產。